-
 +86-0571-83175630
-
 [email protected]


Produttori di pellicola protettiva in vinile trasparente
-
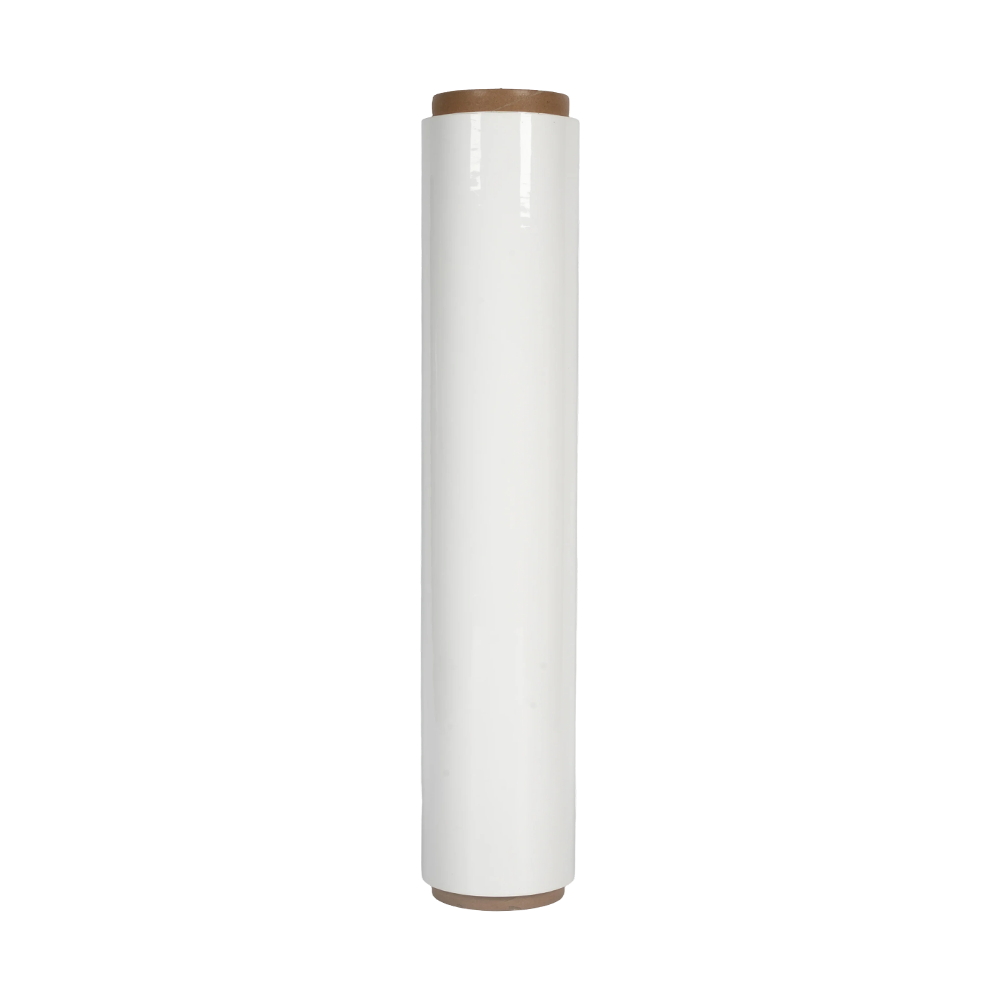
Pellicola protettiva in plastica trasparente per costruzioni edili
La pellicola protettiva in plastica per edifici Clear Construction è una pellicola in polietilene... -
0,03-0,06 Pellicola protettiva dei prodotti
La pellicola protettiva del prodotto è un materiale a pellicola sottile progettato per la protezi...
Onore
-
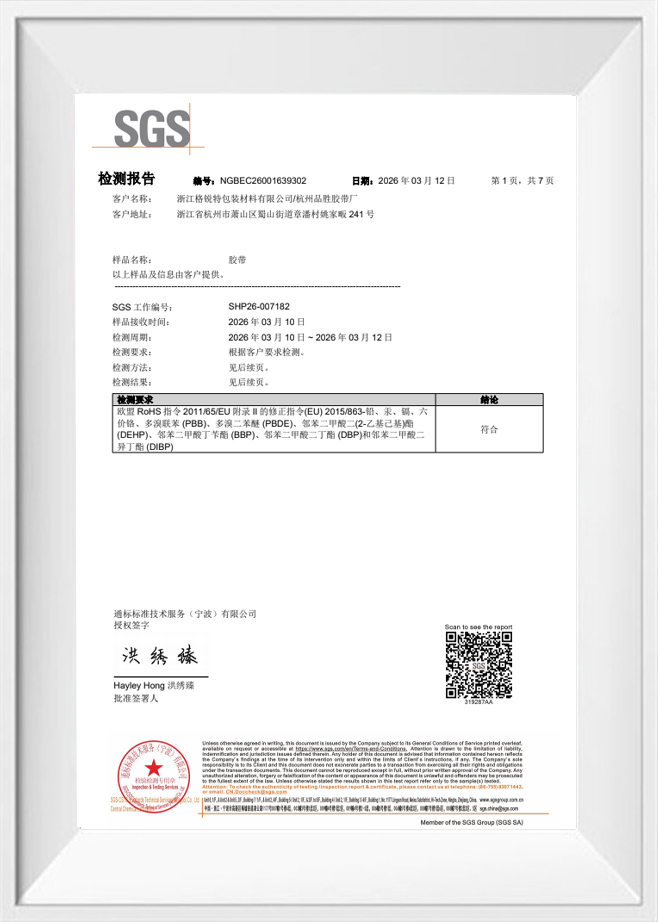 Rapporto di prova
-
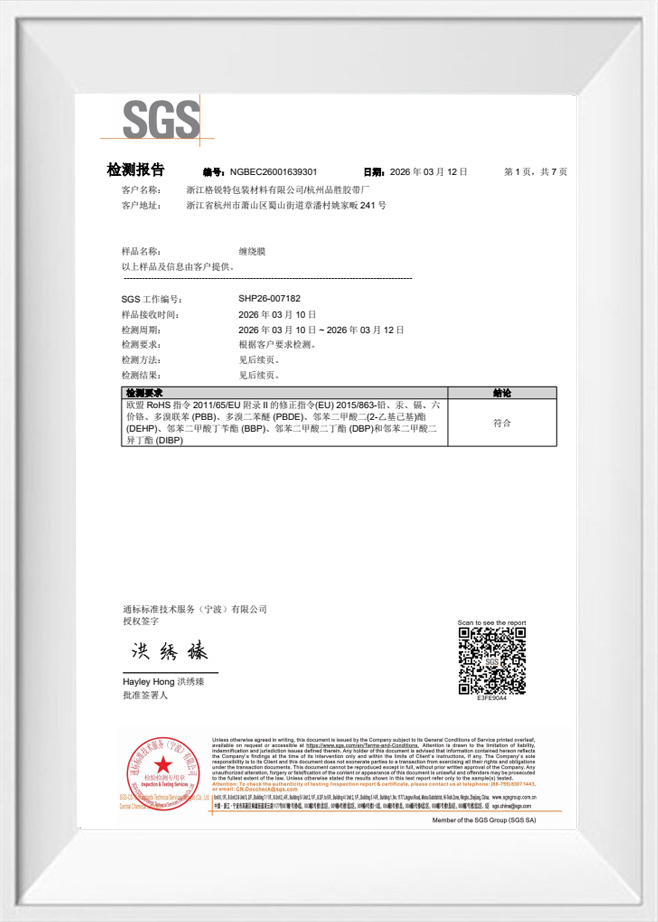 Rapporto di prova
-
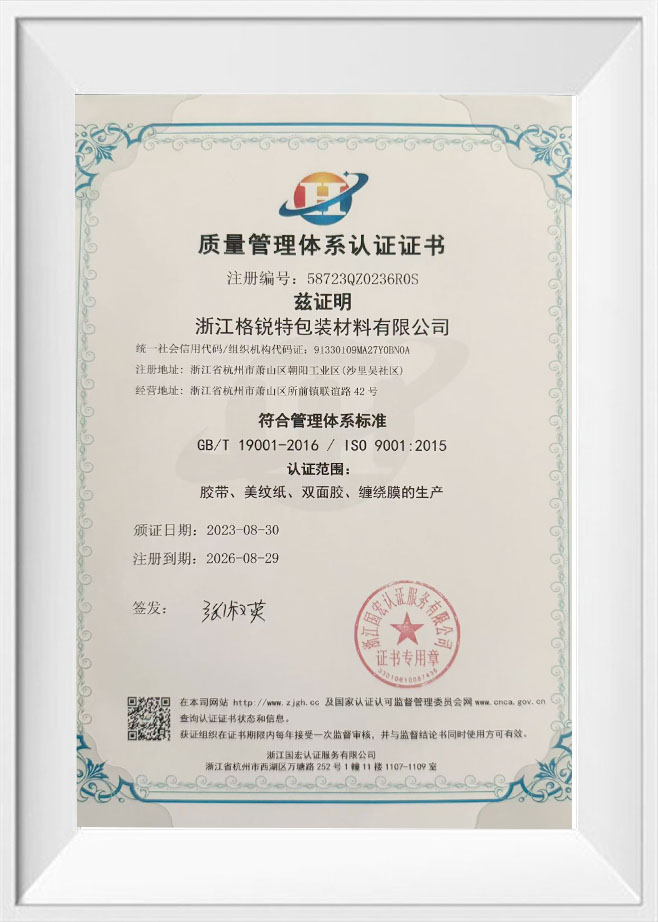 Certificato di certificazione del sistema di gestione della qualità
-
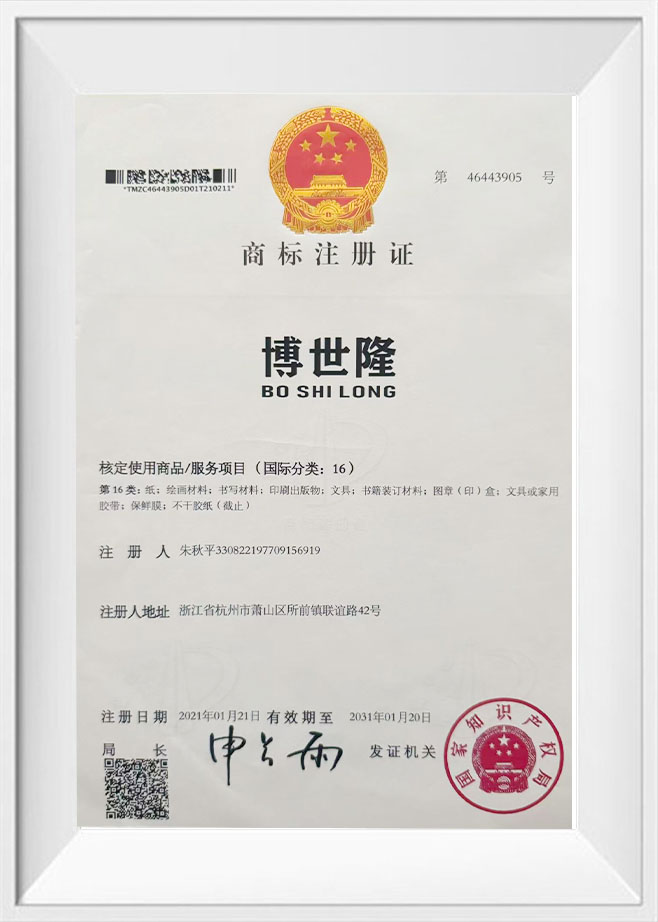 Certificato di registrazione del marchio
-
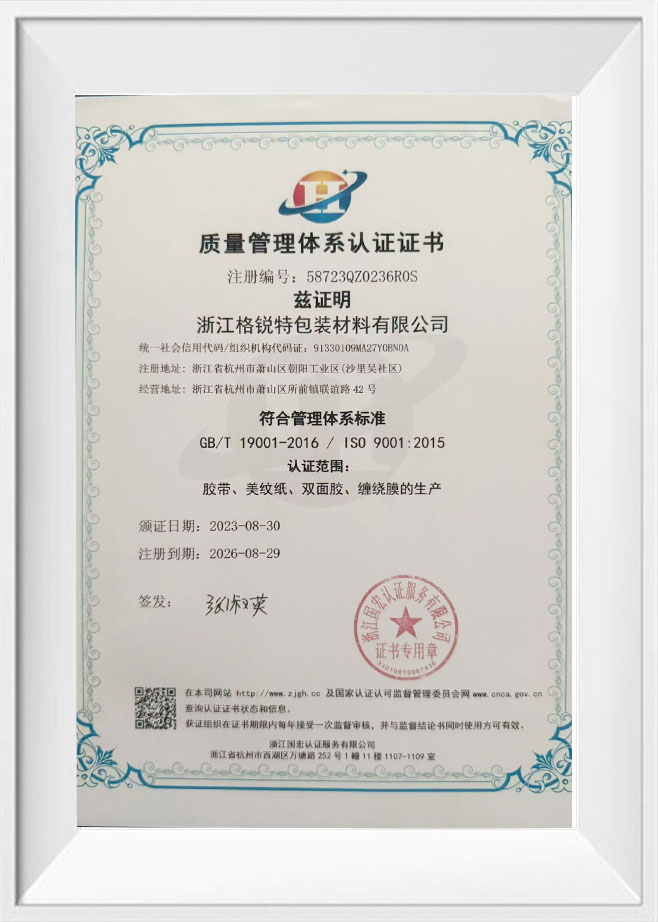 Certificato di certificazione del sistema di gestione della qualità
Notizie
-
Novità del settore 2026-10-14
Quando una cassa di macchinari pesanti raggiunge un magazzino portuale dopo 40 giorni in mare, la differenza tra un pacco sicuro e un carico sciolto spesso si riduce al materiale di reggiatura. Le cinghie di acciaio si arrugginiscono, si tagliano negli angoli e richiedono strumenti pesanti per il tensionament...
Vedi di più -
Novità del settore 2026-10-07
Un impianto di bevande ha perso due pallet di prodotti in bottiglia quando la reggetta in ANIMALE DOMESTICO scuro su un carico rivolto verso un carrello elevatore si è spezzata in corrispondenza di una saldatura danneggiata. L'operatore non poteva vedere la saldatura perché la reggia opaca la nascondeva....
Vedi di più -
Novità del settore 2026-09-30
Arriva un pallet di telai in alluminio con una cinghia in PP spezzata, uno strato superiore spostato e un viaggio di 400 km da percorrere. Quella scena si ripete ogni giorno, ed è per questo che gli acquirenti passano a Reggia da imballaggio in ANIMALE DOMESTICO per carichi che pesano, si depos...
Vedi di più
Contattaci ora
Pellicola protettiva Industry Knowledge Extension
Chimica adesiva nelle pellicole protettive: perché il livello di aderenza è una decisione precisa
Zhejiang Geruite Packaging Materials Co., Ltd. produce pellicola protettiva in vinile trasparente per applicazioni di protezione superficiale nei settori dell'edilizia, dell'elettronica, della fabbricazione dei metalli e della produzione di elettrodomestici, e la domanda relativa alle specifiche che incontriamo con maggiore frequenza è il livello di adesività. Gli acquirenti spesso richiedono una "forte adesione" senza rendersi conto che l'adesione eccessiva su superfici sensibili provoca proprio il danno che la pellicola dovrebbe prevenire.
Gli adesivi per pellicole protettive sono quasi universalmente sensibili alla pressione (PSA), applicati in grammature che generalmente vanno da 5 a 25 g/m². Dominano tre sistemi di resina: acrilico, a base di gomma e silicone. Gli adesivi autoadesivi acrilici offrono il miglior equilibrio tra resistenza ai raggi UV, stabilità all'invecchiamento e rimozione pulita: non ingialliscono né si induriscono con tempi di permanenza prolungati, rendendoli la scelta standard per applicazioni esterne o di lunga durata. Gli adesivi a base di gomma forniscono una maggiore aderenza iniziale a un costo inferiore, ma tendono a trasferire l'adesivo in caso di esposizione prolungata al calore o ai raggi UV, lasciando residui su metallo lucido, vetro rivestito e superfici verniciate. Gli adesivi siliconici sono riservati per applicazioni a temperature estreme e substrati ad alta energia dove gli acrilici standard non riescono a legarsi.
I valori di adesione mediante distacco, misurati in g/25 mm o N/25 mm, devono sempre essere abbinati all'energia superficiale del substrato. Le superfici a bassa energia come i pannelli verniciati a polvere, le finiture in plastica PE e i componenti in polipropilene richiedono valori di adesione compresi tra 30 e 80 g/25 mm. Le superfici ad alta energia come acciaio inossidabile, alluminio e vetro possono sopportare 80–200 g/25 mm senza rischio di danni superficiali e spesso richiedono una maggiore aderenza per evitare il sollevamento della pellicola durante il trasporto e la movimentazione. Specificare un unico grado di adesività su tipi di substrati misti è la causa principale della maggior parte dei guasti della pellicola protettiva negli ambienti di fabbricazione e di trasporto.
Costruzione della pellicola di supporto: PE, PVC e PET rispetto alla protezione della superficie
La pellicola di supporto in un prodotto con pellicola protettiva trasporta lo strato adesivo e determina le proprietà meccaniche del nastro finito: conformabilità, resistenza alla trazione, allungamento e resistenza allo strappo durante la rimozione. Tre materiali di supporto rappresentano la stragrande maggioranza delle applicazioni di pellicole protettive e ciascuno ha un profilo prestazionale distinto che lo rende più adatto a casi d'uso specifici.
Il polietilene (PE) è il supporto più utilizzato per la protezione superficiale di uso generale. È morbido, altamente conformabile e si strappa in modo pulito a mano: un vantaggio pratico sui pavimenti di produzione in cui gli operatori manipolano e rifilano la pellicola ininterrottamente. Il supporto in PE è disponibile nelle varianti a bassa densità (LDPE) e lineare a bassa densità (LLDPE); L'LLDPE fornisce una resistenza alla perforazione e una resistenza alla trazione significativamente migliori a spessore equivalente, rendendolo preferibile per le applicazioni in cui la superficie protetta verrà maneggiata, impilata o trasportata prima che la pellicola venga rimossa.
Il supporto in PVC offre maggiore rigidità e migliore conformabilità ai profili curvi rispetto al PE e accetta bene la stampa, rendendolo comune nelle pellicole di protezione automobilistica e nelle applicazioni di protezione superficiale con marchio in cui è richiesta la stampa di identificazione. Tuttavia, il profilo ambientale del PVC rappresenta sempre più una responsabilità per gli approvvigionamenti: diversi importanti settori manifatturieri hanno adottato politiche di approvvigionamento senza PVC e la pressione normativa nell’ambito del quadro REACH dell’UE continua ad espandere le restrizioni sui plastificanti utilizzati nelle formulazioni di PVC flessibile.
Il supporto in PET offre la massima resistenza alla trazione e stabilità dimensionale tra i tre, con un allungamento minimo sotto tensione. Ciò la rende la specifica corretta per involucro protettivo trasparente su componenti lavorati con precisione, superfici ottiche e pannelli di visualizzazione elettronici, dove qualsiasi allungamento o scorrimento del supporto durante la manipolazione potrebbe causare lo spostamento dello strato adesivo e creare segni di contatto sulla superficie. La pellicola protettiva con supporto in PET non è strappabile a mano e richiede utensili da taglio sulla linea di produzione: un vincolo del flusso di lavoro che vale la pena confermare prima di specificarlo per applicazioni ad alto turnover.
Gestione delle prestazioni della pellicola protettiva durante il ciclo di fabbricazione e transito
Le pellicole protettive superficiali vengono applicate nel punto di produzione e rimosse nel punto di installazione o utilizzo finale: un periodo di permanenza che può durare giorni in un'officina di fabbricazione o mesi in una catena di fornitura intercontinentale. Le principali modalità di cedimento che emergono durante un tempo di permanenza prolungato sono il trasferimento dell'adesivo, l'infragilimento della pellicola e il sollevamento dei bordi, ciascuno guidato da una variabile ambientale diversa.
Il trasferimento dell'adesivo (residuo lasciato sulla superficie del substrato dopo la rimozione della pellicola) è più comunemente causato dalla degradazione UV degli adesivi a base di gomma o dall'esposizione a temperature elevate che ammorbidiscono l'adesivo e favoriscono la migrazione nelle caratteristiche microscopiche della superficie. Per lo stoccaggio all'aperto o applicazioni che comportano un'esposizione al calore superiore a 60°C, la specifica di un sistema adesivo acrilico non è negoziabile. Anche all'interno dei sistemi acrilici, sono disponibili formulazioni acriliche per alte temperature classificate fino a 100–120°C per applicazioni vicino a fonti di calore durante la fabbricazione, come pannelli conservati adiacenti a forni di saldatura o verniciatura a polvere.
L'infragilimento della pellicola sotto l'esposizione ai raggi UV è una modalità di guasto separata dalla degradazione dell'adesivo. Le pellicole di supporto in PE standard iniziano a perdere allungamento e sviluppano screpolature superficiali dopo circa 3-6 mesi di esposizione diretta ai raggi UV esterni, rendendo la rimozione sempre più difficile: la pellicola si strappa in piccoli frammenti anziché staccarsi in modo netto. Le pellicole in PE stabilizzate ai raggi UV, formulate con stabilizzatori alla luce ad ammina impedita (HALS), prolungano la durata di servizio all'aperto fino a 12-18 mesi senza infragilimento e rappresentano la specifica corretta per pannelli da costruzione, profili in alluminio architettonici e materiali da costruzione prefiniti che verranno immagazzinati o installati all'aperto prima che la pellicola protettiva venga rimossa. Presso Zhejiang Geruite Packaging Materials Co., Ltd., sono disponibili opzioni di supporto stabilizzato ai raggi UV in tutta la nostra gamma di pellicole protettive per i clienti con requisiti di esposizione esterna prolungata.
Tecniche di applicazione che determinano se la pellicola protettiva protegge effettivamente
Le specifiche della pellicola rappresentano circa la metà dei risultati prestazionali della pellicola protettiva negli ambienti di produzione reali. La tecnica di applicazione determina il resto. I due difetti applicativi più comuni, il sollevamento dei bordi e le bolle d'aria intrappolate, sono entrambi problemi tecnici che si verificano indipendentemente dalla qualità della pellicola.
Il sollevamento dei bordi inizia durante l'applicazione quando la pellicola viene applicata sotto tensione eccessiva. Lo stiramento della pellicola per coprire una superficie ne provoca la contrazione elastica dopo il rilascio, allontanando i bordi dal substrato. La tecnica corretta consiste nell'applicare la pellicola a tensione zero (appoggiarla sulla superficie anziché allungarla) e utilizzare una spatola di gomma o un rullo di schiuma per premere dal centro verso l'esterno, eliminando l'aria e garantendo il pieno contatto dei bordi. Su pannelli di grandi dimensioni, un metodo di applicazione a umido (una soluzione diluita di acqua e sapone nebulizzata sulla superficie del substrato prima del posizionamento della pellicola) consente il riposizionamento prima che l'adesivo si impegni completamente, evitando aria intrappolata e disallineamento alla prima applicazione.
Per l'applicazione automatizzata su linee di produzione, le impostazioni della pressione dei rulli e della tensione del nastro sono le variabili critiche. La pressione del rullo di pressione dovrebbe essere sufficiente per ottenere il pieno contatto adesivo su tutta la larghezza del substrato senza allungare il supporto della pellicola — tipicamente 2–4 bar per film con supporto in PE su substrati di pannelli piatti. I rulli di applicazione a temperatura controllata (30–40°C) migliorano la bagnatura iniziale dell'adesivo su superfici a bassa energia, riducendo l'incidenza del sollevamento dei bordi su pannelli verniciati e verniciati a polvere senza richiedere una specifica di adesivo con maggiore aderenza che potrebbe causare difficoltà di rimozione più avanti nella catena di fornitura.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:No. 241, Yaojiafan, Zhangpanqiao, Shushan Street, distretto di Xiaoshan, città di Hangzhou, provincia di Zhejiang, Cina
- TEL:+86-0571-83175630
- Telefono:+86-13336160217
- Email:[email protected]
PRODOTTI
CENTRO NOTIZIE
TERMINALE MOBILE
Copyright© Zhejiang Geruite Packaging Materials Co., Ltd. Tutti i diritti riservati.
Privacy Film protettivo in vinile trasparente personalizzato